
ニュースの概要
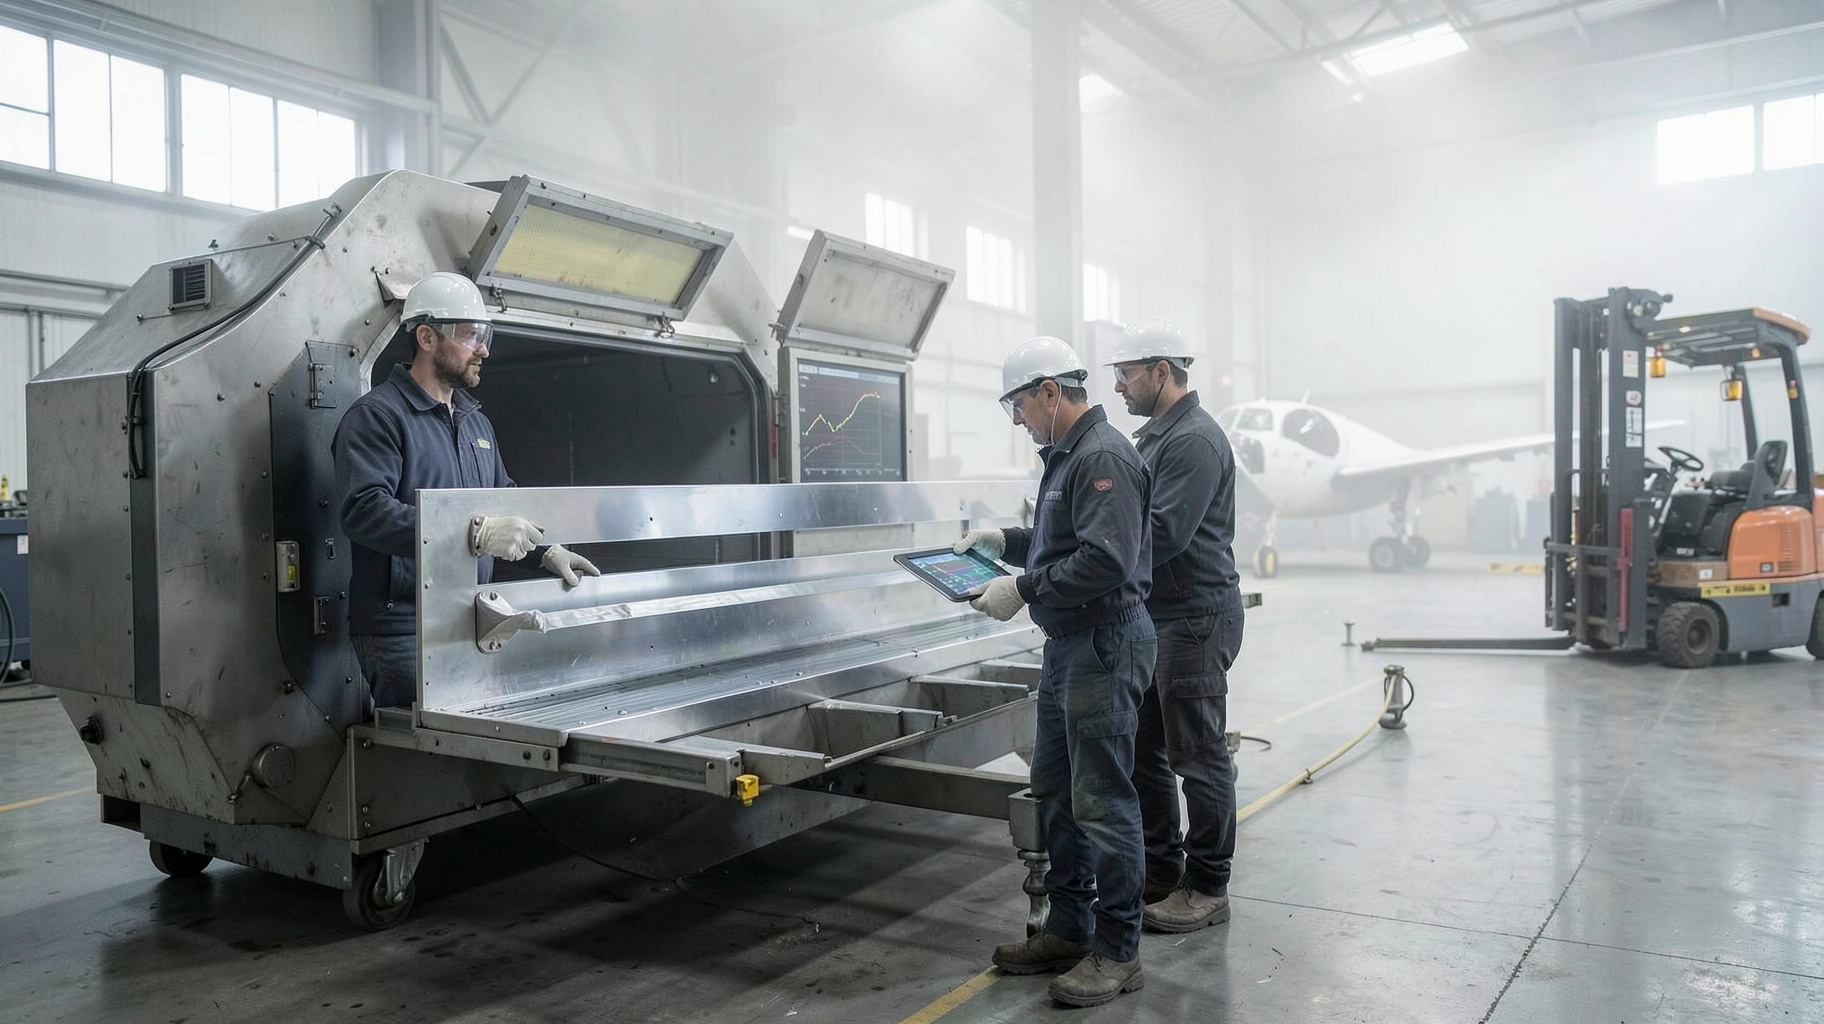
真空熱処理炉メーカーのAichelin ST Vacuumが、国際的な航空宇宙企業から大型の高真空炉を受注した。対象は航空機に使うチタン合金部品の熱処理である。炉内の有効な作業空間は約1,500×5,000×1,500mmと細長く、最大で約4,500kgの部品を一度に入れられる。使える温度は最高1,250℃、真空度は10のマイナス6乗ミリバール級とされる。加熱部と断熱部にはモリブデンとステンレスを使い、炭素を出さない清浄な環境を保つ。チタンは高温で空気中の酸素や炭素を取り込むともろくなるため、こうした仕様が求められる。
引用元: 航空宇宙向けチタン合金に対応する大型高真空炉を受注(Heat Treat Today)
分析・見解
5メートル級の炉が必要になる理由は部品の大型化
航空機の構造部品は、年々大きく、そして一体化されてきた。主翼や胴体を支える梁、降着装置まわりの部品は、小さな部品を溶接でつなぐより、大きな塊から削り出したほうが軽く、強く仕上がる。大型旅客機では、チタンが機体重量の1割を超える機種もある。部品が長くなれば、熱処理の炉も長くなる。今回の炉は作業域が長さ5m、装入量が約4,500kgである。小さな炉を何度も回す方式と違い、長尺の部品をそのまま入れられる。
チタンが炭素のない真空を強く求める背景
チタンは軽くて強い。ただし高温になると、酸素や窒素、炭素を表面から吸い込みやすい。吸い込んだ層は硬くてもろくなり、疲労(=繰り返しの力で少しずつ傷む現象)に弱くなる。この層は後で削って取り除く必要があり、手間もコストも増える。真空度を10のマイナス6乗ミリバール級まで下げれば、空気中の分子はほとんど残らない。さらに、加熱部をモリブデンで作れば、黒鉛を使う炉と違って炭素が飛ばない。素材の選び方そのものが、品質を守る設計になっている。不活性ガスで満たす方式もあるが、純度の管理は真空のほうが徹底しやすい。
見過ごされがちな熱処理という最後の関門
航空機の話題は、機体の組み立てやエンジンに集まりやすい。だが部品供給の詰まりは、鍛造や熱処理、検査といった地味な工程で起きやすい。製造から出荷までの期間のうち、熱処理は炉の空き待ちが長くなりがちである。特に大型で認定が必要な炉は、数が少ない。今回の発注は、部品メーカーが需要の増加を見込み、詰まりやすい工程を自前の設備で解消しようとしている動きと読める。
今後は温度の均一さと記録の質が競争点になる
長さ5mの空間で温度を均一に保つのは簡単ではない。端と中央で数十度の差が出れば、同じ部品でも性質が変わる。航空分野には、炉内の温度ばらつきを定期的に測り、記録を残す規格がある。炉の納入から稼働、認定の取得までは、一年以上かかることも珍しくない。今後は炉の大きさよりも、温度を均一に保つ制御と、処理の履歴を自動で残す仕組みが差を生むだろう。炉は鉄の箱ではなく、品質データを出す装置になっていく。
ビジネスへの影響
部品の調達担当は炉の空きを供給リスクとして数える
大型部品を扱う企業は、熱処理を外注に頼ることが多い。外注先の大型炉が数社に限られるなら、納期は炉の空き状況に左右される。発注側は、サプライヤーの設備一覧を確認し、一社依存になっていないかを点検したい。契約では、納期だけでなく、予備の炉や代替の外注先の有無も確認項目に入れる価値がある。
設備投資の判断で見るべき三つの数字
自社で導入を考えるなら、見るべき数字は三つある。第一に稼働率である。大型炉は高価で、年間の稼働時間が少ないと回収できない。第二に一回あたりの装入量である。満載にできる部品の組み合わせを確保できるかが鍵になる。第三に、認定の取得にかかる期間である。航空分野では、炉を入れても認定が下りるまで売上が立たない。この期間の資金繰りまで見込んで、計画を作りたい。
中小企業が現実的に関われる領域
大きな炉を持たなくても、道はある。検査、治具(=部品を固定する道具)の製作、処理記録の管理といった工程は、中小でも参入しやすい。自社の強みがどの工程にあるかを見直し、大型炉を持つ企業と組む形を探すのが現実的である。